šta uzrokuje defekte jezgra statora i rotora
Jun 17, 2026
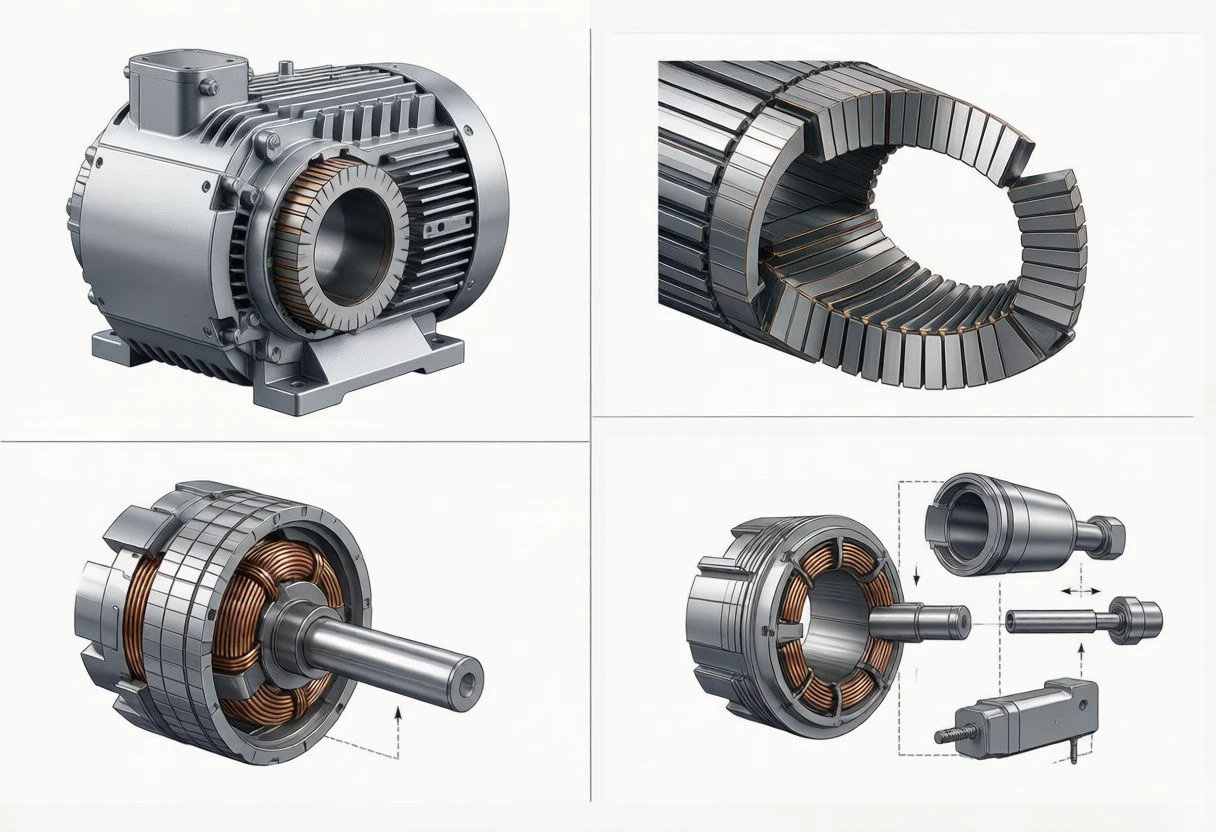
Uobičajeni defekti jezgra statora i rotora
Najčešći proizvodni defekti za jezgre motora od silicijumskog čelika uključuju neravnine na ivicama laminacije, kratke spojeve među-laminacije, labavo slaganje i raslojavanje, prekomjerni gubitak željeza u jezgri, greške u toleranciji dimenzija, greške kod{1}}lijevanja rotora i površinsku koroziju. Svi ovi problemi proizlaze iz nepravilnog rada procesa i nedovoljne kontrole kvaliteta.
Šta uzrokuje defekte jezgra statora i rotora?
1. Rubovi za laminiranje
Osnovni uzroci: Istrošene ili loše kalibrirane matrice za štancanje, zaostali neravnini od rezanja sirovog materijala, nestabilna brzina štancanja i pomak uvlačenja.
Utjecaji: Oštre brazde oštećuju izolacijski premaz, pokreću međuslojne kratke spojeve i uzrokuju lokalno pregrijavanje motora i veliku struju bez{0}}opterećenja.
Popravka i prevencija: Redovno brusite rubove matrice i kalibrirajte zazor; kontrolne oštrice za rezanje ispod 0,03 mm; primijenite automatsko uklanjanje ivica nakon-štampanja za čiste ivice laminacije.
2. Inter-Kratki spoj laminacije i niska otpornost izolacije
Osnovni uzroci: kontakt metala izazvan grebljicama, izgreban ili oguljen izolacioni film, preko-komprimovana izolacija tokom slaganja i vlažno okruženje u radionici koje dovodi do oksidacije.
Utjecaji: Povećani gubitak vrtložne struje, smanjen otpor izolacije, kontinuirani porast temperature motora i smanjena operativna efikasnost.
Popravka i prevencija: Sprovesti strogu kontrolu grebanja; re-naprskati izolaciju oštećenih laminanata; optimizirati pritisak slaganja; čuvajte gotova jezgra na konstantnoj temperaturi i vlažnosti uz vlagu-pakovanje.
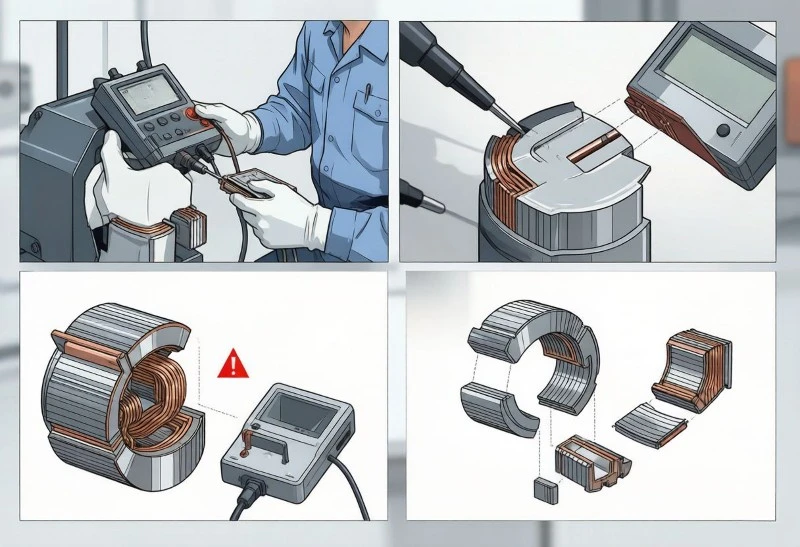
3. Labavo slaganje i razdvajanje jezgre
Osnovni uzroci: Nedovoljan pritisak u slaganju, nekvalifikovano utiskivanje ili prekidno lasersko zavarivanje, zamor od termičkog ciklusa i istrošeni elementi za pozicioniranje.
Udari: Neravnomjeran magnetni zračni zazor, jake vibracije motora, neuobičajeno brujanje i veći rizik od otvora za čišćenje.
Popravka i prevencija: Standardizirajte proces slaganja konstantnog-pritiska; usvojiti -lasersko zavarivanje punog kruga za-jezgra motora velike brzine; zamijeniti istrošenu opremu; ojačati labave jezgre pričvršćivanjem završne ploče.
4. Preveliki gubitak gvožđa i slabe magnetne performanse
Osnovni uzroci: Neusklađen materijal od silikonskog čelika, zaostalo naprezanje pri štancanju bez žarenja, međuslojni kratki spojevi i nizak faktor slaganja (ispod 95%).
Utjecaji: Energetska efikasnost motora ispod standarda, dugotrajno-pregrijavanje i povećana potrošnja energije.
Popravka i prevencija: Odaberite odgovarajući silikonski čelik na osnovu radne frekvencije motora; dodati žarenje za ublažavanje stresa; poboljšati kompaktnost slaganja i eliminirati međuslojnu provodljivost.
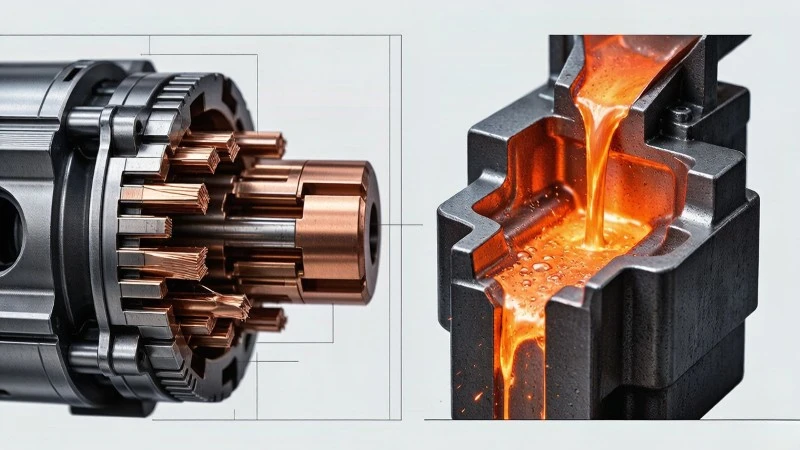
5. Defekti -odljeva na rotoru
Osnovni uzroci: Nestabilna temperatura tečnosti aluminijuma i pritisak ubrizgavanja, kontaminacija uljem u prorezima i blokirani izduvni žlebovi kalupa koji uzrokuju zarobljavanje gasa.
Utjecaji: Rupe koje se skupljaju i mjehurići zraka dovode do slomljenih provodnih šipki, nedovoljnog startnog momenta, neuravnoteženosti rotora i vibracija pri velikoj{0}}brzini.
Popravka i prevencija: Potpuno očistite utore rotora prije{0}}lijevanja; optimizirati parametre temperature i pritiska; redovno čistite izduvne sisteme od buđi.
Brzi savjeti za sprječavanje oštećenja jezgra motora
Većina defekta jezgra statora i rotora dolazi zbog neadekvatne kontrole procesa, a ne zbog problema sa sirovinama. Potpuna-kontrola kvaliteta procesa, uključujući strogu inspekciju sirovina, redovno održavanje kalupa, standardizirane parametre štancanja i slaganja, i testiranje gotovog proizvoda, može drastično smanjiti stope otkaza jezgre. Za visoko{3}}efikasne EV i-brze industrijske motore, samo-laminacija i lasersko zavarivanje efikasno izbjegavaju uobičajene greške u jezgri.
Zaključak
Rješavanje defekta jezgra statora i rotora počinje identifikacijom osnovnih uzroka neravnina, kratkih spojeva, labavog slaganja, velikog gubitka željeza i problema{0}}lijevanja pod pritiskom. Standardizacija svakog proizvodnog postupka od štancanja, uklanjanja ivica i izolacije do slaganja i testiranja je od suštinskog značaja za povećanje kvaliteta jezgre i ukupnih performansi motora.